


شکل دهی انتهای لوله: چگونه کاهش و انبساط انتهای لوله بر عملکرد و مونتاژ قطعات خودرو تأثیر می گذارد
در تولید تیوب خودرو، انتهای لوله اغلب چیزی بیشتر از انتهای یک قسمت لولهای است. ممکن است تعیین کند که چگونه قطعه وارد شده، قرار می گیرد، متصل می شود، جوش داده می شود، گیره می شود یا به یکی دیگر از اجزای خودرو متصل می شود. به همین دلیل،شکل دهی انتهای لوله را نباید صرفاً به عنوان یک عملیات ابعادی در نظر گرفت. کیفیت انتهای شکلدهی شده میتواند بر قوام مونتاژ و در نهایت قابلیت اطمینان جزء نهایی تأثیر بگذارد.
شکل گیری انتهای لولهچندین فرآیند برای ایجاد هندسه های کاربردی در انتهای لوله را پوشش می دهد، از جمله انبساط، کاهش، شعله ور شدن، فلنجینگ و مخروطی شدن. این مقاله به طور خاص بر کاهش انتهای لوله و انبساط انتهای لوله تمرکز میکند و بررسی میکند که در طول شکلدهی چه اتفاقی برای مواد میافتد، چه چیزی شکلپذیری را تعیین میکند، کدام عیوب ممکن است رخ دهد، و چگونه هندسه حاصل میتواند بر مونتاژ خودرو و عملکرد اجزا تاثیر بگذارد.

1. چرا شکل دهی انتهای لوله در تولید قطعات خودرو مهم است؟
هدف از تشکیل انتهای لوله صرفاً کوچکتر یا بزرگتر کردن انتهای لوله نیست.این برای ایجاد یک هندسه کنترل شده است که یک نیاز عملکردی پایین دست را برآورده می کند.بسته به طراحی جزء، این نیاز ممکن است شامل اتصال، موقعیت، درج، اتصال، یا فاصله باشد.
1.1 ایجاد هندسه اتصال مورد نیاز
یک لوله مستقیم با سطح مقطع ثابت همیشه نمی تواند هندسه مورد نیاز برای اتصال با لوله یا جزء دیگر را فراهم کند. کاهش انتها می تواند یک انتهای کوچکتر برای درج یا اتصال ایجاد کند، در حالی که انبساط انتهایی می تواند یک انتهای بزرگتر یا یک انتقال تعریف شده مورد نیاز برای اتصال و مونتاژ ایجاد کند.
1.2 حمایت از مجمع منسجم
انتهای تشکیل شده بخشی از رابط بین اجزا می شود. قطر، گردی، طول و هندسه انتقال آن می تواند بر درج، تناسب و موقعیت آن تأثیر بگذارد.در تولید خودرو با حجم بالا، تکرارپذیری به اندازه ابعاد اسمی اهمیت دارد: یک فرآیند باید قطعاتی تولید کند که به طور مداوم از دسته ای به دسته دیگر مونتاژ شوند.
1.3 حفاظت از عملکرد اجزای پایین دست
عملیات شکلدهی انتهایی، هندسه محلی و وضعیت مواد لوله را تغییر میدهد. اگر تغییر شکل بیش از حد یا به خوبی کنترل نشده باشد، نقص هایی مانند ترک خوردگی، چروکیدگی، کمانش موضعی یا تغییرات ضخامت نامطلوب می تواند رخ دهد. این مسائل ممکن است در عملیات شکل دهی جدا باقی نمانند. آنها می توانند بر کیفیت اتصال، دقت مونتاژ و قابلیت اطمینان قطعه تمام شده تأثیر بگذارند.
2. کاهش و انبساط انتهای لوله: در طول شکل گیری چه اتفاقی می افتد؟
کاهش و انبساط انتهای لوله هر دو عملیات تشکیل پلاستیک محلی هستند. در شکل دهی مبتنی بر قالب، یک پانچ یا قالب اختصاصی، انتهای لوله را به شکل هندسی مورد نیاز مجبور می کند. تغییر شکل شامل خمش و خم نشدن، کشش یا فشرده سازی محیطی و اصطکاک در رابط ابزار و لوله است. شکل حاصل به هندسه اولیه لوله، رفتار مواد، ابزار و شرایط فرآیند بستگی دارد.
بنابراین چالش مهندسی صرفاً دستیابی به قطر هدف نیست.این فرآیند باید جریان مواد را بدون تجاوز از محدودیتهای شکلپذیری لوله هدایت کند.
2.1 کاهش انتهای لوله
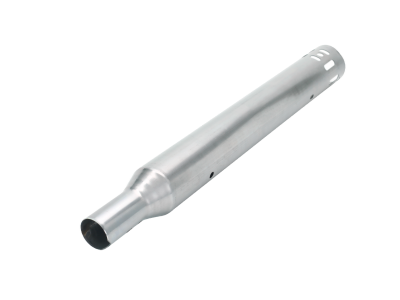
کاهش انتهای لوله به صورت موضعی قطر انتهای لوله را کاهش می دهد تا هندسه انتهایی کوچکتر یا مخروطی ایجاد کند. در طول شکل دهی، ماده تحت فشار محیطی قرار می گیرد و به سمت پروفیل کاهش یافته جریان می یابد. مقدار و توزیع تغییر شکل به نسبت کاهش، طول شکل، هندسه قالب، ضخامت دیواره و خواص مواد بستگی دارد.
از آنجایی که تغییر شکل موضعی است، انتقال بین بخش لوله اصلی و بخش کاهش یافته مهم است. یک انتقال ناگهانی یا ضعیف کنترل شده می تواند تغییر شکل موضعی را افزایش دهد و احتمال نقص را بیشتر کند. برای قطعات دقیق خودرو، قطر نهایی کاهش یافته، گردی، طول و هندسه انتقال باید با هم کنترل شوند.

2.2 گسترش انتهای لوله
انبساط انتهای لوله قطر قسمت مشخصی از انتهای لوله را افزایش می دهد. مواد به بیرون فشار داده می شود و کشش محیطی را تجربه می کند. در مقایسه با کاهش، انبساط می تواند تمایل قوی تری به نازک شدن موضعی در ناحیه گسترش یافته ایجاد کند، به ویژه زمانی که گسترش مورد نیاز زیاد باشد.
نسبت انبساط، طول شکل، هندسه ابزار و شکلپذیری مواد همگی بر اینکه لوله میتواند بدون شکستگی یا ناپایداری دیگر به هندسه هدف برسد، تأثیر میگذارد. انتقال بین بخش های منبسط شده و بدون شکل نیز مهم است زیرا تغییر شکل را در یک منطقه تعریف شده متمرکز می کند.
فلرینگ یک عملیات مربوط به شکل دهی انتهای لوله است، اما نباید به جای انبساط عمومی انتهای لوله از آن استفاده کرد. شعله ور شدن معمولاً به تشکیل یک هندسه انتهایی گشاد یا مخروطی خاص، اغلب برای یک اتصال خاص یا عملکرد آب بندی اشاره دارد.


3. چه چیزی شکل پذیری انتهای لوله را تعیین می کند؟
یک انتهای لوله را نمی توان به سادگی با افزایش نیروی شکل دهی به یک هندسه دلخواه تشکیل داد. شکل پذیری توسط تعامل بین خواص مواد، هندسه لوله اولیه، هندسه هدف، ابزار و شرایط فرآیند کنترل می شود. تحقیقات در مورد انبساط و کاهش لوله مشخص می کندشکستگی شکل پذیر, چین و چروک،وکمانش موضعیبه عنوان محدودیت های مهم شکل پذیری.
3.1 خواص مواد
قدرت تسلیم, استحکام کششی, ازدیاد طول،ورفتار سخت شدن کرنشبر نحوه پاسخ لوله به تغییر شکل پلاستیک محلی تأثیر می گذارد. مواد با شکلپذیری محدود ممکن است زمانی که عملیات شکلدهی کرنشهای موضعی بالایی را تحمیل میکند، بیشتر مستعد ترک خوردن باشند، در حالی که سخت شدن مواد میتواند بار مورد نیاز برای تغییر شکل بعدی را تغییر دهد.
3.2 هندسه لوله و ضخامت دیوار
قطر بیرونی، ضخامت دیواره و رابطه OD به ضخامت دیوار بر پایداری لوله در طول شکلدهی انتهایی تأثیر میگذارد. گردی اولیه و سازگاری ابعادی نیز اهمیت دارد زیرا فرآیند شکلدهی از هندسه لوله واقعی شروع میشود، نه یک نمایه CAD ایدهآل.
3.3 نسبت کاهش یا گسترش
تغییر قطر مورد نیاز یکی از متغیرهای اساسی فرآیند است. با افزایش نسبت شکل دهی، تغییر شکل موضعی بیشتر می شود و پنجره شکل دهی موجود می تواند باریک تر شود. به همین دلیل،هندسه هدف باید همراه با شکل پذیری مواد و ضخامت دیواره در نظر گرفته شود تا اینکه به طور مستقل مشخص شود.
3.4 هندسه ابزار و شرایط فرآیند
شعاع ابزار، زاویه شکلدهی، طول شکلگیری، روانکاری و شرایط شکلدهی بر جریان و اصطکاک مواد تأثیر میگذارد. هندسه ابزار باید یک انتقال کنترل شده به نمایه نهایی را فراهم کند نه اینکه مواد را مجبور کند تا یک تغییر ناگهانی در شکل را در خود جای دهد.
4. عیوب متداول شکل گیری انتهای لوله و چرایی بروز آنها
مهم ترین عیوب شکل گیری انتهایی صرفاً زیبایی نیستند. آنها نشان می دهند که جریان مواد، تغییر شکل یا کنترل فرآیند به خارج از پنجره شکل دهی مورد نظر منتقل شده است.
4.1 ترک خوردگی
ترک خوردگی زمانی رخ می دهد که کرنش پلاستیک موضعی از قابلیت شکل دهی ماده فراتر رود.انبساط بیش از حد، خواص نامناسب مواد، هندسه انتقال نامطلوب، یا پارامترهای فرآیند نامناسب می تواند خطر را افزایش دهد.یک ترک در ناحیه تشکیل شده می تواند یکپارچگی ساختاری قطعه را به خطر بیندازد و ممکن است به محل شروع خرابی تبدیل شود.
4.2 چین و چروک
چروک شدن با تغییر شکل فشاری ناپایدار همراه است. این می تواند زمانی رخ دهد که دیواره لوله نمی تواند در شرایط شکل دهی تحمیلی پایدار بماند. هندسه ابزار، طول لوله پشتیبانی نشده و پارامترهای شکلدهی همگی بر این رفتار تأثیر میگذارند.
4.3 کمانش و اعوجاج موضعی
کمانش موضعی یا اعوجاج مقطع می تواند مانع از دستیابی انتهای تشکیل شده به هندسه مورد نیاز شود. این امر به ویژه زمانی که لوله با دیواره نازک است یا زمانی که هندسه شکلدهی ترکیب نامطلوبی از فشردهسازی و خمش ایجاد میکند، مهم است.
4.4 تنوع ضخامت دیوار
جریان پلاستیک می تواند ضخامت دیواره موضعی را تغییر دهد.انبساط ممکن است باعث نازک شدن در مناطق بسیار کشیده شود، در حالی که کاهش می تواند بسته به شرایط شکل دهی و جریان مواد باعث ضخیم شدن موضعی شود. توزیع ضخامت حاصل باید زمانی در نظر گرفته شود که ناحیه تشکیل شده دارای الزامات ساختاری یا خستگی باشد.
4.5 انحراف ابعادی و بیضی
حتی بدون ترک خوردن یا چروک شدن قابل مشاهده، تغییرات ابعادی می تواند انتهای لوله شکل گرفته را برای مونتاژ نامناسب کند. قطر، گردی، طول شکلدهی و ابعاد انتقال باید در محدوده تحمل عملکردی قطعه باقی بمانند.
5. چگونه شکل دهی انتهای لوله بر دقت مونتاژ تأثیر می گذارد
اهمیت عملی کیفیت نهایی شکل دهی در مونتاژ مشخص می شود. یک انتهای لوله تشکیل شده اغلب یک رابط است، وتغییرات کوچک در آن رابط می تواند به تغییرات مونتاژ بزرگتر تبدیل شود.
5.1 تناسب و درج
قطر و گردی شکل گرفته بر این موضوع تأثیر میگذارد که چگونه میتوان یک جزء را به راحتی وارد یا روی دیگری قرار داد. تغییر بیش از حد قطر، بیضی شکل، یا تغییر شکل موضعی می تواند نیروی وارد کردن را افزایش دهد یا از تناسب مورد نظر جلوگیری کند.
5.2 پیوستن به ثبات
جایی که انتهای تشکیل شده متعاقباً جوش داده می شود، به صورت مکانیکی به هم متصل می شود یا گیره می شود، هندسه آن بر نحوه به هم رسیدن قطعات جفت شونده تأثیر می گذارد. هندسه انتهایی ثابت به ایجاد یک شرایط مشترک تکرارپذیر کمک می کند و تغییرات در عملیات پایین دست را کاهش می دهد.
5.3 دقت موقعیت یابی
طول و هندسه انتقال بخش تشکیلشده میتواند بر عمق درج و موقعیت نهایی قطعه تأثیر بگذارد. در خط مونتاژ خودرو، چنین تغییراتی میتواند بر موقعیت قطعات و وسایل مرتبط تأثیر بگذارد.
5.4 تکرارپذیری در تولید انبوه
برای ساخت خودرو، سوال مربوطه این نیست که آیا می توان یک لوله تشکیل شده را با موفقیت مونتاژ کرد، بلکه این است که آیا این فرآیند می تواند مکرراً قطعاتی تولید کند که در حجم تولید به درستی مونتاژ شوند.این امر ثبات فرآیند و تکرارپذیری ابعادی را برای کیفیت نهایی تشکیل میدهد.
6. چگونه شکل گیری انتهای لوله تاثیر می گذاردخودروعملکرد و قابلیت اطمینان جزء
دقت مونتاژ تنها یک بخش از معادله است. هنگامی که لوله تشکیل شده بخشی از یک جزء تمام شده می شود، هندسه و شرایط مواد ایجاد شده در طول شکل دهی انتهایی می تواند به رفتار مکانیکی قطعه کمک کند.
6.1 عملکرد مشترک و اتصال
هندسه انتهای تشکیل شده وضعیت فیزیکی اتصال را تعیین می کند. تناسب نامناسب، عیوب موضعی یا تغییرات ابعادی بیش از حد می تواند قوام مفصل حاصل را کاهش دهد و اتصال پایین دست را دشوارتر کند.
6.2 تمرکز استرس موضعی
تغییرات در هندسه مناطق انتقالی را ایجاد می کند که در آن تنش های محلی ممکن است با تنش های موجود در بخش لوله یکنواخت متفاوت باشد.بنابراین، یک انتقال نامناسب کنترل شده، نقص سطح، یا تغییر هندسی شدید می تواند زمانی که قطعه تحت بارگذاری مکرر قرار می گیرد، مهم شود.
6.3 خستگی و قابلیت اطمینان سازه
برای اجزای خودرویی که در معرض بارگذاری چرخه ای قرار دارند، یکپارچگی منطقه تشکیل شده اهمیت دارد. ترک ها، کاهش شدید ضخامت دیوار یا انتقال نامطلوب هندسی می تواند ایجاد کندسایت های بالقوه برای آسیب خستگی. بنابراین کیفیت شکلدهی انتهایی باید در رابطه با بارهای عملکردی و شرایط اتصال قطعه نهایی ارزیابی شود.
6.4 عملکرد عملکردی
جایی که انتهای شکلگرفته موقعیت، حفظ، فاصله یا عملکرد تعریفشده دیگری را فراهم میکند، انحراف از هندسه مورد نظر میتواند بر رفتار مجموعه تمامشده تأثیر بگذارد. بنابراین، معیارهای پذیرش مناسب باید به جای بررسیهای ابعادی مجزا، به الزامات عملکردی واقعی قطعه مرتبط باشد.
7. کنترل کیفیت در شکل دهی انتهای لوله خودرو
کنترل کیفیت موثر نهایی فراتر از بازرسی قطر نهایی است. هدف این است که فرآیند شکلدهی به اندازه کافی پایدار بماند تا هندسه شکلگرفته، شرایط سطح و یکپارچگی مواد به طور مداوم نیازهای عملکردی جزء نهایی را برآورده کند.
7.1 کنترل ابعادی و هندسی
ویژگیهای کلیدی ممکن است شامل OD یا ID شکلگرفته، طول شکلدهی، گرد بودن، ابعاد انتقال، و سایر تلورانسهای تعیینشده توسط نقشه باشد. این اندازهگیریها باید بهجای اینکه بهعنوان بررسیهای یکباره در نظر گرفته شوند، بهطور مداوم کنترل شوند.
7.2 بازرسی سطحی و شکل دهی-عیب
بازرسی باید ترک ها، چین و چروک ها، آسیب های سطحی، تغییر شکل غیرعادی و سایر عیوب را که ممکن است ناحیه تشکیل شده را به خطر بیندازد، شناسایی کند. در مواردی که مشخصات قطعه مورد نیاز است، می توان از روش های اضافی برای تأیید یکپارچگی ناحیه تشکیل شده استفاده کرد.
7.3 ثبات و تکرارپذیری فرآیند
اگر خود فرآیند ناپایدار باشد، بازرسی ابعادی به تنهایی نمی تواند از تغییرات جلوگیری کند. شرایط ابزار، پارامترهای شکلدهی، قوام مواد و تأیید قطعه اول یا در حین فرآیند باید به عنوان بخشی از کنترل فرآیند مدیریت شوند. برای تولید خودرو، تکرارپذیری در تعداد زیادی و دورههای تولید از اهمیت ویژهای برخوردار است.
7.4 از شکل دهی انتهای لوله تا اجزای نهایی
انتهای لوله تشکیل شده در نهایت باید در زمینه عملکرد پایین دست آن ارزیابی شود. بُعدی که به صورت مجزا قابل قبول است، اگر باعث تناسب نامناسب، اتصال دشوار یا قرارگیری نادرست اجزا شود، ممکن است همچنان مشکل ساز باشد. بنابراین، یک رویکرد فرآیندمحور، تولید لوله، شکلدهی انتهایی، پردازش پاییندست و بازرسی نهایی را بهجای اینکه شکلدهی انتهایی را بهعنوان یک عملیات مجزا تلقی کند، به هم متصل میکند.
برایCBIESاین رویکرد یکپارچه به معنای کنترل شکلگیری انتهای لوله به عنوان بخشی از فرآیند تولید لوله خودرو در کنار تولید لوله دقیق، پردازش پایین دست و مدیریت کیفیت است. هدف صرفاً تولید انتهای لولهای شکلگرفته نیست، بلکه ارائه هندسه لولهای آماده برای اجزا با قوام مورد نیاز برای تولید خودرو است.

نتیجه گیری
شکل دهی انتهای لوله یک مرحله تولید عملکردی است که می تواند بسیار بیشتر از قطر نهایی یک لوله تأثیر بگذارد. کاهش و انبساط انتهای لوله، هندسه محلی و حالت مواد لوله را تغییر می دهد و موفقیت آنها به تعامل خواص مواد، هندسه لوله، نسبت شکل دهی، ابزار و شرایط فرآیند بستگی دارد.
هنگامی که شکلدهی انتهایی به درستی کنترل شود، هندسه حاصل میتواند از اتصال ثابت، مونتاژ دقیق، و عملکرد مطمئن اجزا پشتیبانی کند. هنگامی که به خوبی کنترل نمی شود، عیوب و تغییرات ابعادی می توانند در اتصال و مونتاژ پایین دست منتشر شوند. بنابراین برای تولیدکنندگان لوله خودرو، کلید مدیریت شکلدهی انتهایی به عنوان بخشی از یک سیستم تولید و کیفیت یکپارچه است - نه به عنوان یک عملیات مجزا.
مبانی تحقیق و یادداشت های تحریریه
چارچوب فنی این مقاله با تحقیقات همتا در مورد شکلدهی انتهای لوله بررسی شد. مطالعات منتشر شده شکلدهی انتهای لوله را به عنوان خانوادهای از فرآیندها شامل انبساط و کاهش توصیف میکنند و شکستگی شکلپذیر، چینخوردگی و کمانش موضعی را به عنوان محدودیتهای مهم شکلپذیری شناسایی میکنند. آنها همچنین بر تأثیر هندسه ابزار، رفتار مواد، اصطکاک و پارامترهای فرآیند بر شکلدهی موفق تأکید میکنند.
- Alves، ML، Almeida، BPP، Rosa، PAR، و Martins، PAF (2006). شکل گیری انتهای لوله های جدار نازک. مجله فناوری پردازش مواد، 177 (1-3)، 183-187. DOI: 10.1016/j.jmatprotec.2006.04.040.
- Alves، ML، Gouveia، BPP، Rosa، PAR، و Martins، PAF (2006). گسترش و کاهش لوله های جدار نازک با استفاده از قالب: بررسی تجربی و نظری مجله بین المللی ماشین ابزار و ساخت، 46 (12-13)، 1643-1652. DOI: 10.1016/j.ijmachtools.2005.08.018.
- Agrawal، AK، Narayanan، RG، و Kailas، SV (2017). رفتار شکلدهی انتهایی لولههای Al 6063-T6 پردازش شده با اغتشاش اصطکاکی در سرعتهای چرخشی مختلف ابزار. مجموعه مقالات موسسه مهندسین مکانیک، قسمت ج. DOI: 10.1177/0309324717724662.